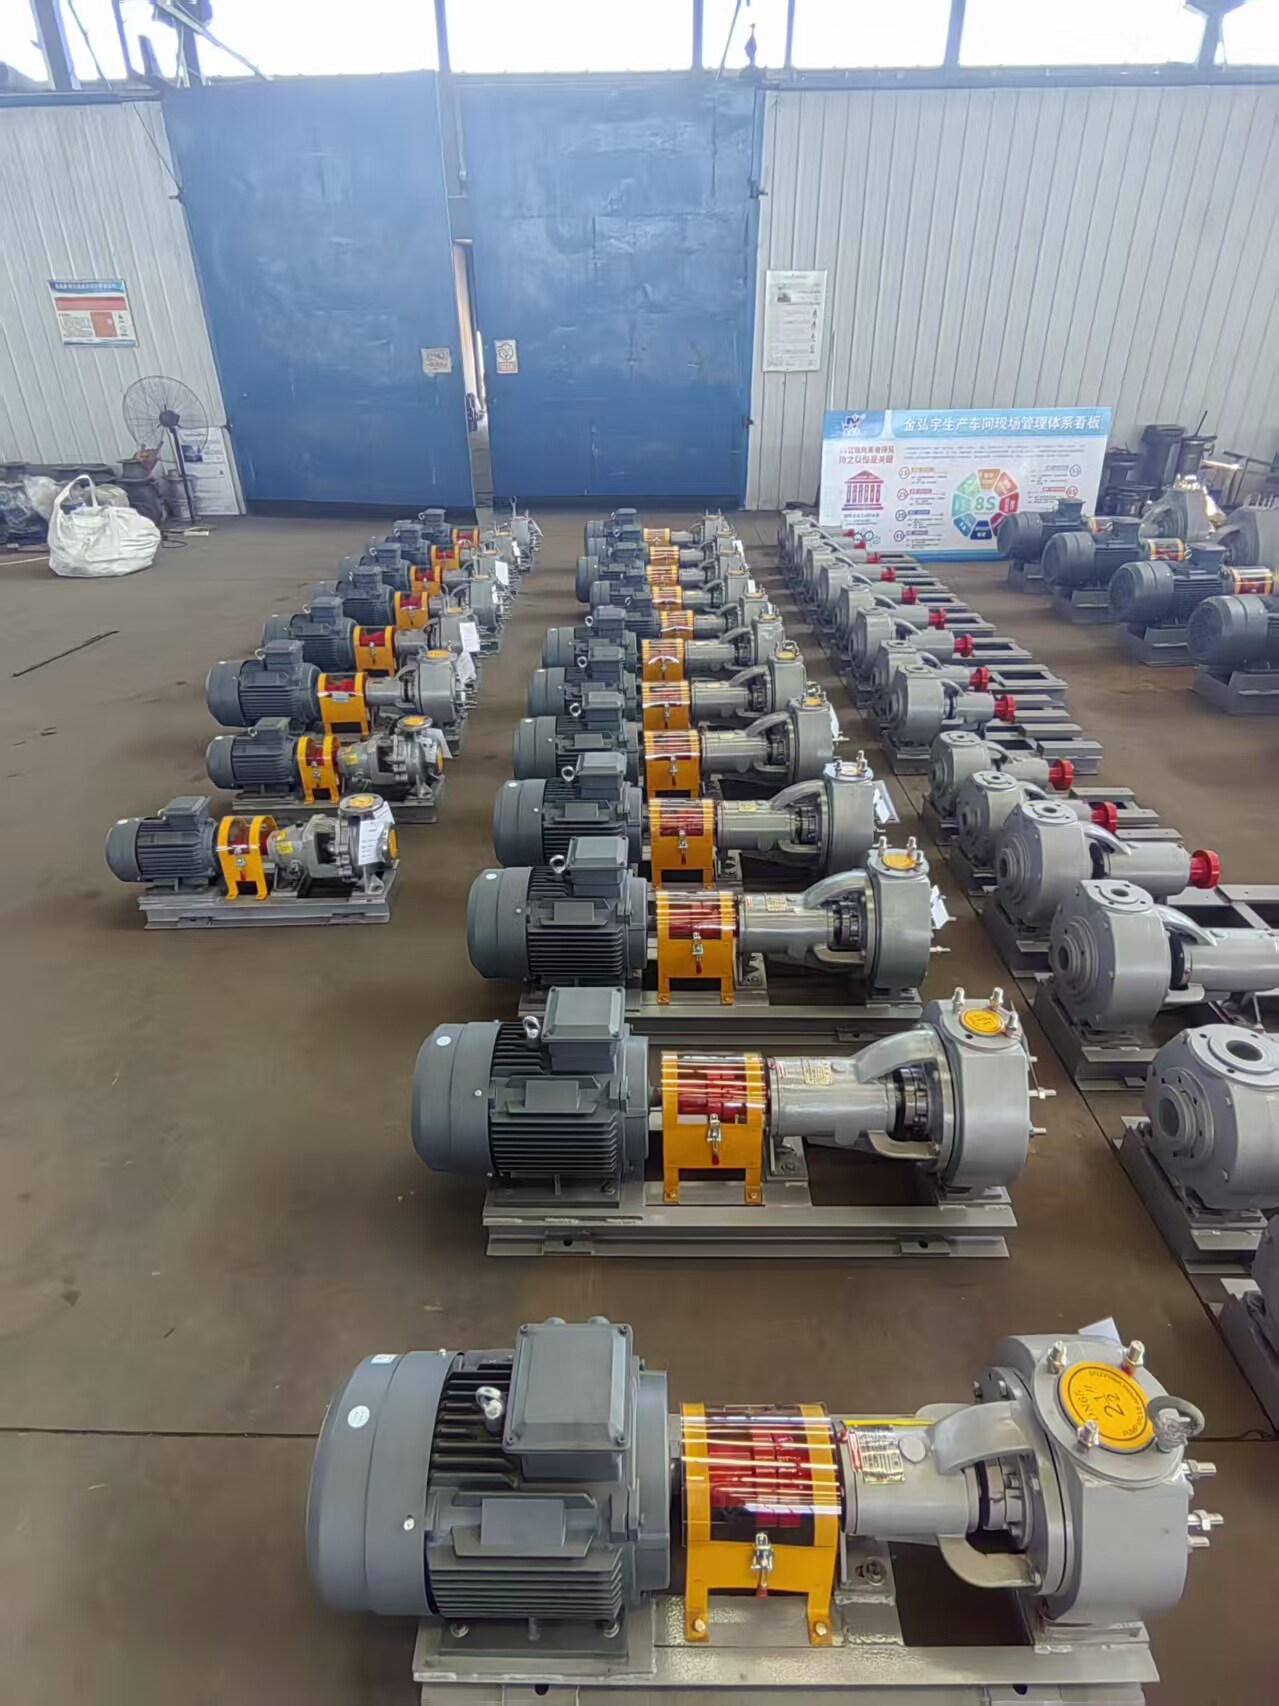
在化工、环保、冶金酸洗、废酸再生等工况中,离心泵是介质输送的核心设备。与普通清水泵不同,化工离心泵长期应对腐蚀性强、含颗粒、易结晶、粘度波动大的复杂介质,极易出现流量骤降、出力不足、工况不稳等问题,直接影响生产线连续性与生产效率。
多数企业运维人员常混淆清水泵与化工泵故障逻辑,导致排查低效、维修返工、设备频繁故障。河北金弘宇环保设备科技有限公司深耕防腐流体设备领域,专注特种化工泵研发、生产、维修一站式服务,针对化工恶劣工况总结出先区分故障类型、由简到难、免拆优先的标准化排查体系,精准解决化工离心泵流量变小难题,同时依托自研非金属耐酸泵、自吸泵、液下泵等全系列产品,从设备源头规避工况适配性故障。

一、先定故障类型:突发变小还是缓慢减小
化工泵流量故障优先区分两类问题,快速锁定故障方向,避免盲目检修:
1、流量突然变小:多为突发工况问题,常见于入口堵塞、管路瞬间漏气、阀门卡涩、介质突然结晶、电机接线故障等,属于外置管路与工况突发故障。
2、流量缓慢减小:多为设备老化磨损,核心原因是叶轮腐蚀冲蚀、口环间隙超标、泵内结垢积料、密封内漏等化工泵专属损耗问题,也是腐蚀颗粒工况下的高频故障。
二、化工离心泵流量变小核心故障原因;同样适配腐蚀/结晶/颗粒工况
1吸入系统故障(80%化工泵流量问题根源)
化工负压吸入管路容错率极低,微小漏气、堵塞都会直接导致流量暴跌,是恶劣工况下最常见故障:
入口堵塞:介质结晶、固体颗粒杂质堵塞滤网、底阀;管道内壁结垢、物料堆积堵管;软管进料管受压瘪塌,阻断进料。
气蚀(汽蚀)故障:典型工况通病,表现为泵体剧烈震动、内部碎石状异响、流量压力忽大忽小。高发场景:介质高温汽化、储料罐液位过低、入口滤网堵塞、吸入管路过长/弯头过多、管路漏气引发负压不稳。
吸入管路漏气:法兰垫片老化、焊缝开裂、阀门填料松动、管路破损,负压状态下空气渗入泵体,导致泵无法满负荷吸料、流量持续偏低。
灌注高度不足:进料罐液位持续下降,有效灌注高度不够,泵吸料负压不足,无法达到额定流量。
2泵本体内部损耗(化工介质专属高频故障)
含腐蚀、颗粒介质会持续磨损泵体核心部件,长期运行引发内部回流、出力衰减,是流量缓慢下降的核心原因:
叶轮损坏失效:介质冲蚀、化学腐蚀导致叶轮变薄、边缘缺口、流道变形;物料结晶包裹叶轮,缩小过流面积,大幅降低输送效率;叶轮松脱、键体损坏,出现打滑空转,转速出力不足。
密封环磨损超标:化工腐蚀介质长期冲刷,导致叶轮与泵壳口环间隙变大,泵腔高压介质内部回流,扬程、流量大幅衰减,是化工泵区别于清水泵的核心故障点。
机械密封故障:密封面腐蚀、开裂、磨损,引发介质内漏,部分介质在泵腔循环,对外表现为流量不足,严重时伴随介质外漏。
泵腔积料结晶:介质降温、静置结晶,泵腔内部堆积物料,堵塞流道、阻碍介质输送。
3出口管路与工况阻力故障
出口管路堵塞:管道内壁结垢、结晶沉积、杂质堆积;止回阀卡涩半开、调节阀故障,导致出料不畅。
管路阻力激增:管路改造变长、新增弯头,下游储罐压力/液位升高,出口背压超标,泵运行工作点偏移,额定流量大幅下降。
4驱动与介质工况异常
驱动故障:电压不足、电机老化故障、变频泵频率调低;设备新装/大修后接线错误,泵体反转,流量近乎归零。
介质特性变化:介质降温变稠、粘度升高、浓度密度增大,同等扬程工况下,介质输送阻力增大,流量自然下降。
三、现场标准化排查步骤
结合化工生产连续性需求,河北金弘宇总结极简排查流程,无需拆机即可排查80%故障,减少停机损耗:
第一步:观参数、听异响,初步定位故障
通过电流、压力、声音三大核心参数快速判断:
电机电流:电流偏低→吸入不足、管路进气、叶轮磨损打滑;电流偏高→出口堵塞、介质变稠变重、轴承卡滞。
泵体异响:碎石噼啪声→气蚀故障;均匀摩擦声→轴承磨损、叶轮擦壳;无异响但流量低→管路堵塞、泵内回流。
压力表数值:入口负压波动大→管路进气、气蚀;出口压力偏高→出口管路堵塞;出口压力偏低→叶轮磨损、泵体出力不足。
第二步:重点排查吸入系统(核心关键)
化工泵流量故障优先查吸入端,杜绝负压漏气、堵塞问题:
检查储料罐液位,保证充足灌注高度;
拆解清洗入口过滤器,清理结晶、颗粒杂质,排查滤网破损;
对吸入法兰、垫片、焊缝、阀门填料淋肥皂水试漏,彻底排查漏气点;
检查吸入管路无压扁,入口阀门完全全开。
第三步:排查出口管路与下游工况
确认出口闸阀、调节阀全开,检查止回阀无卡涩、复位正常;
对比历史压力数据:压力偏高为出口堵管,压力偏低为泵本体出力故障;
核实下游储罐压力、液位是否异常升高,排查背压超标问题。
第四步:校验电机与驱动系统
对照泵壳转向箭头,确认电机转向正确(大修、新装设备高频故障);
检测供电电压,核对变频泵运行频率,排查电机过热、老化故障。
第五步:停机拆机,检查泵本体核心部件
外置排查无异常后,合规停机拆检核心部件:
检查叶轮状态:清理表面结晶物料,排查腐蚀、冲蚀、破损缺口;
精准测量口环间隙,确认是否超标引发内部回流;
检查叶轮键、固定件是否完好,杜绝叶轮打滑;
检测机械密封完整性,排查内漏、破损问题;
清理泵腔内部积料、结晶沉积物。
第六步:核对介质工况参数
对比正常生产工况,核查介质温度、浓度、粘度、结晶特性是否变化,针对性调整运行参数,适配介质工况。
四、化工泵运维安全规范(重中之重)
化工介质多有毒、腐蚀、易结晶,检修必须严守安全准则:
检修前必须停机、断电、隔离阀门、泄压置换、清洗泵体,杜绝介质喷溅伤人;
严禁带压拆机,高温介质需充分冷却后再开展检修作业;
针对强腐蚀、易结晶工况,定期拆机保养、清理积料,提前规避隐患。

五、源头解决泵体故障,选对设备是关键——河北金弘宇保驾护航
多数化工泵流量频繁故障,根源并非运维不当,而是设备选型与恶劣工况不匹配。普通清水泵、劣质化工泵无法耐受腐蚀、颗粒、结晶介质,极易出现磨损、堵塞、气蚀、内漏等问题,增加运维成本与停机损失。
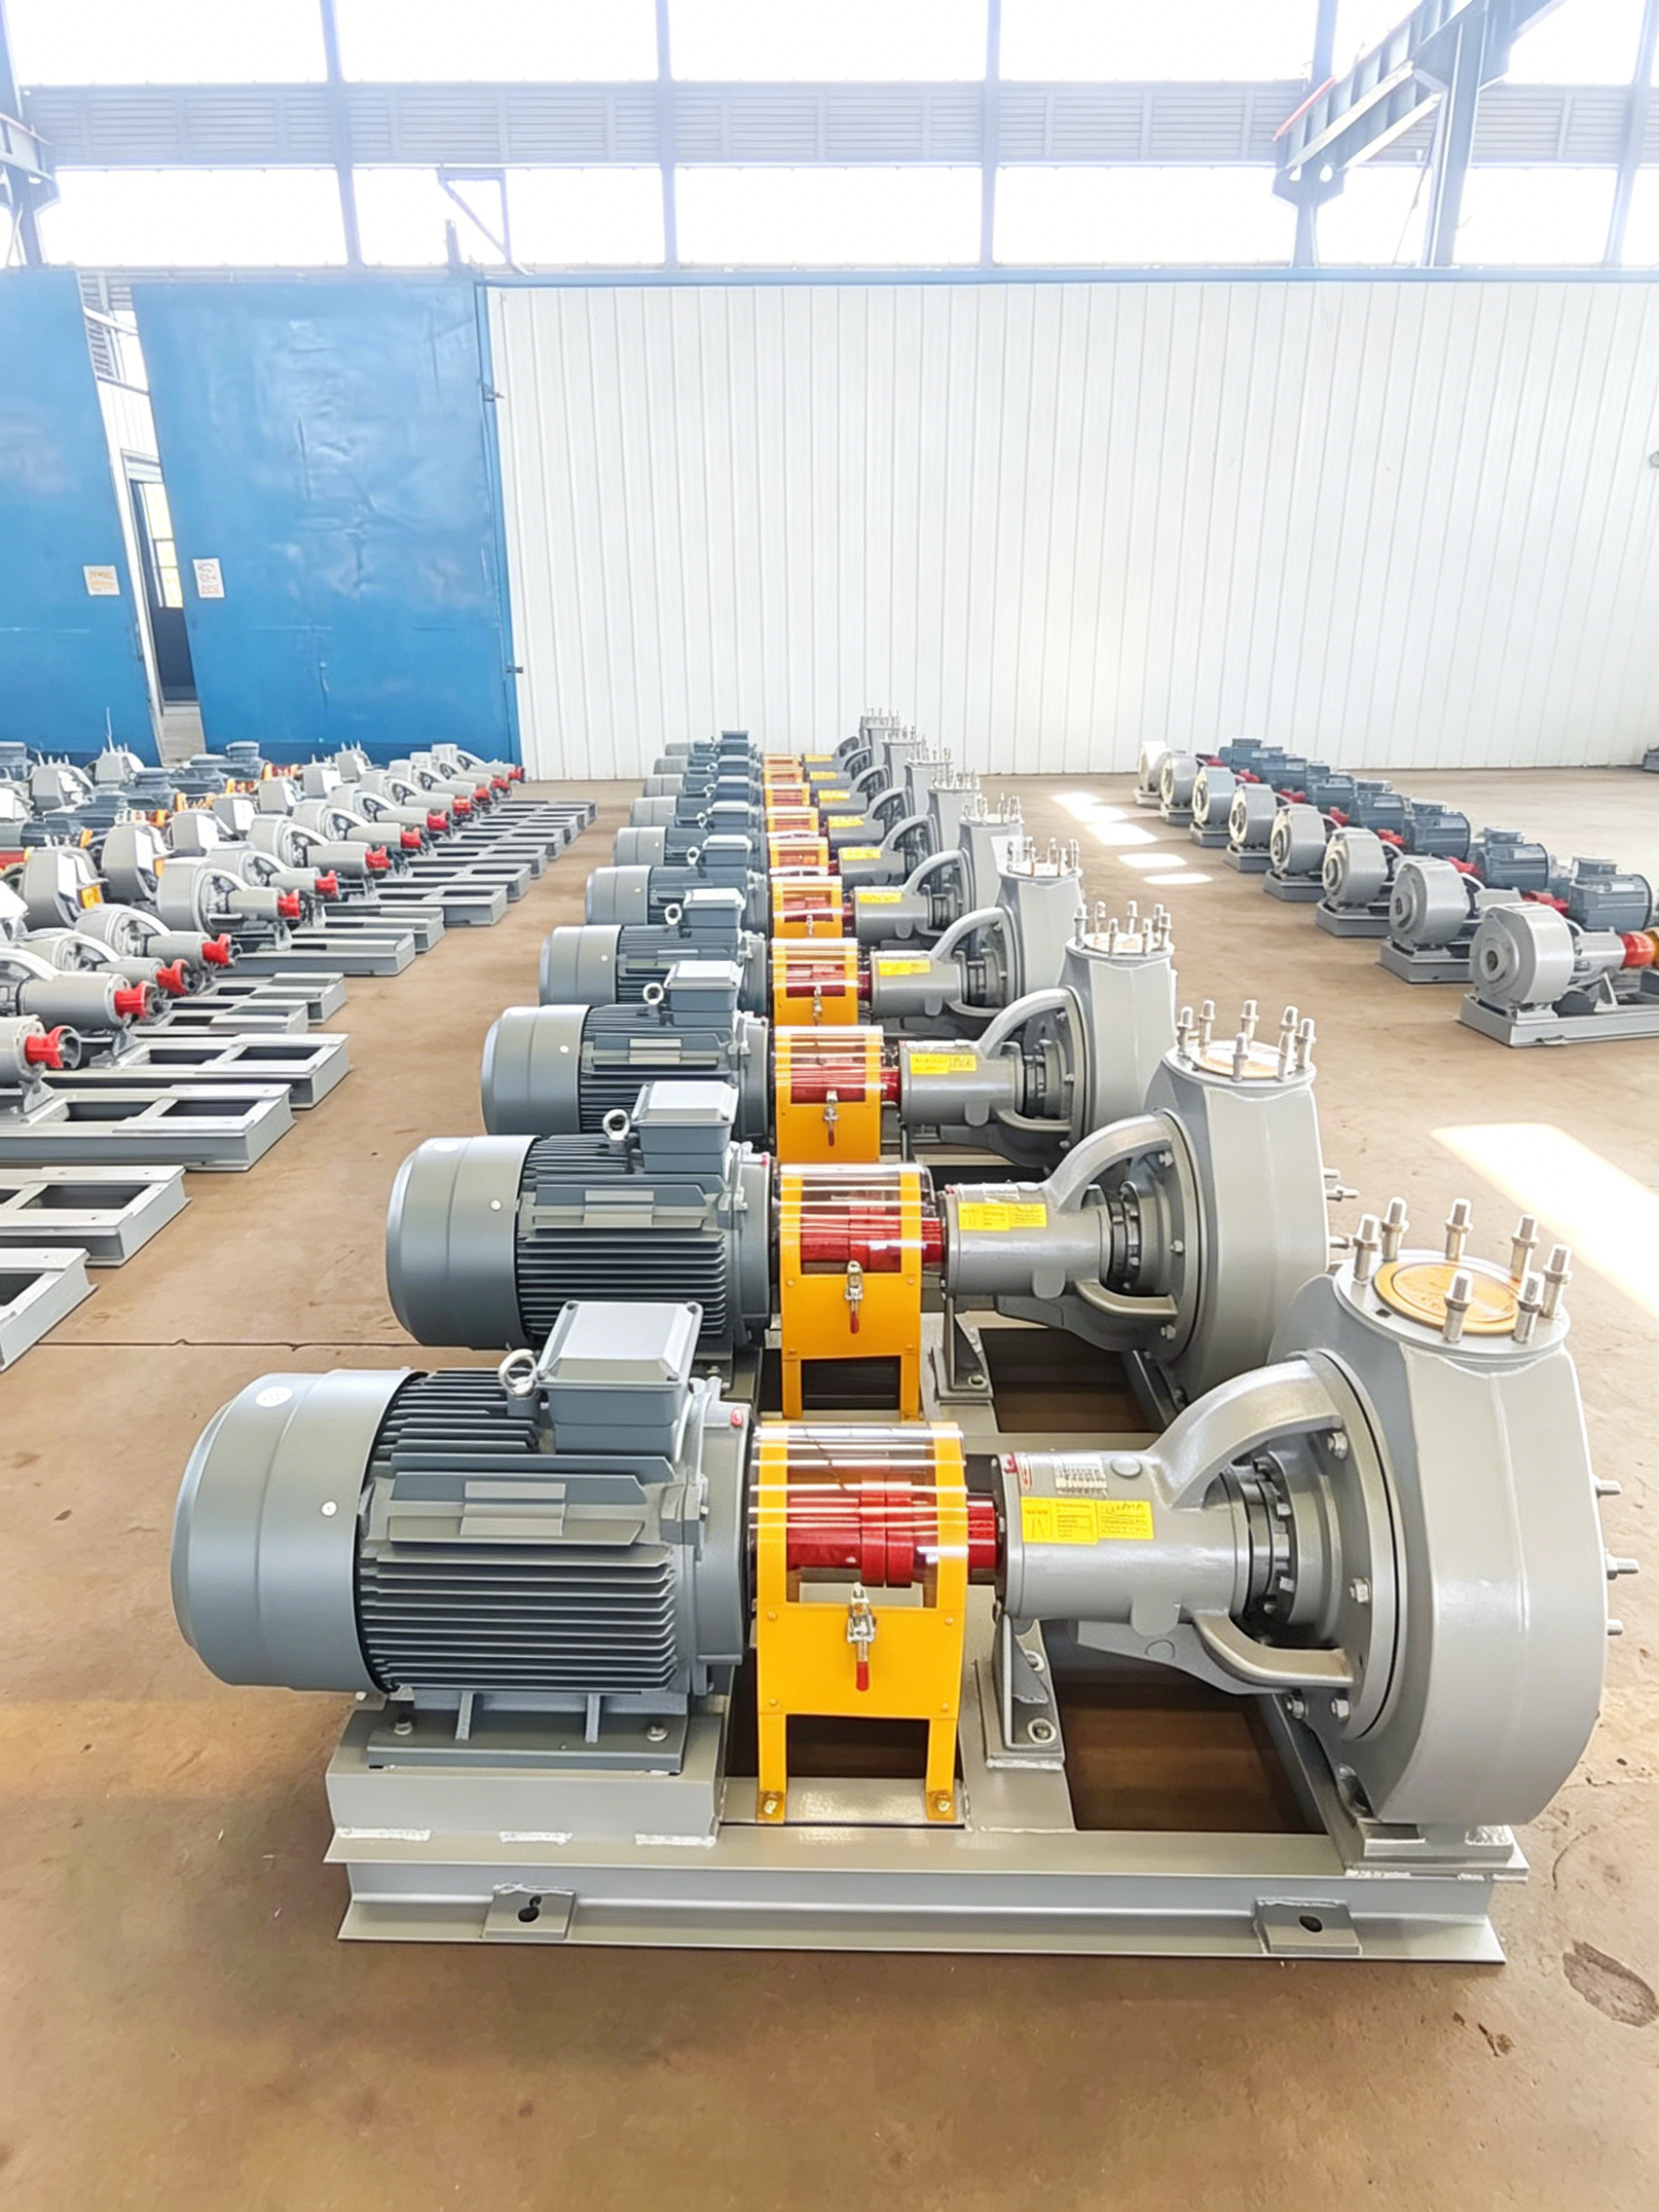
河北金弘宇环保设备科技有限公司是专业的防腐流体设备研发生产企业,深耕化工、环保、钢铁酸洗、废酸再生等严苛工况,专注解决各类腐蚀性介质输送难题。公司主营非金属夹板式特种耐酸泵、卧式管道泵、节能自吸泵、大流量长轴液下泵等全系列化工泵设备,配套齐全的泵配件与定制化运维服务,适配各类含颗粒、易结晶、强腐蚀化工介质。
公司设备采用优质非金属耐腐材质,通过优化流道结构、强化密封设计、升级抗磨损工艺,从源头解决叶轮腐蚀、口环磨损、泵体结晶堵塞、气蚀频发等行业痛点,具备抗腐蚀、耐磨损、防结晶、运行稳定、故障率低的核心优势,大幅降低流量异常、停机维修、设备更换成本。
同时,公司提供设备选型定制、现场故障排查、设备维修保养一站式服务,专业技术团队深耕化工工况多年,可精准匹配不同生产线介质特性与运行工况,为企业提供高效、耐用、低成本的流体输送解决方案,助力化工企业稳定生产、降本增效。
六、总结
化工离心泵流量变小,突发故障多看管路与工况,缓慢衰减多看泵体磨损与腐蚀。精准排查、规范运维可快速解决多数临时故障,而适配工况的高品质特种化工泵,才是长效杜绝故障、稳定生产线的核心。河北金弘宇环保设备科技有限公司以专业的设备品质、成熟的工况解决方案、完善的售后运维服务,为各大化工、环保、冶金企业的流体输送系统平稳运行保驾护航。